


Một dự án tủ điện PLC HMI không nên bắt đầu bằng câu hỏi “dùng PLC nào” hoặc “HMI bao nhiêu inch”. Việc cần làm trước là chốt máy hoặc dây chuyền cần điều khiển, danh sách I/O, trình tự vận hành, chức năng HMI, thiết bị cần giao tiếp và phạm vi nghiệm thu – bàn giao. Khi những dữ liệu này chưa rõ, cấu hình PLC, số module, terminal, chương trình và thậm chí kích thước tủ đều có thể phải thay đổi về sau.
Với doanh nghiệp đang chuẩn bị đầu tư hoặc cải tạo hệ thống, cách hiệu quả hơn là xem PLC, HMI, tủ điện và chương trình điều khiển như một hệ thống thống nhất. Bộ phận kỹ thuật có thể dùng các hạng mục dưới đây làm checklist trước khi gửi yêu cầu cho đơn vị thiết kế tủ điều khiển PLC.
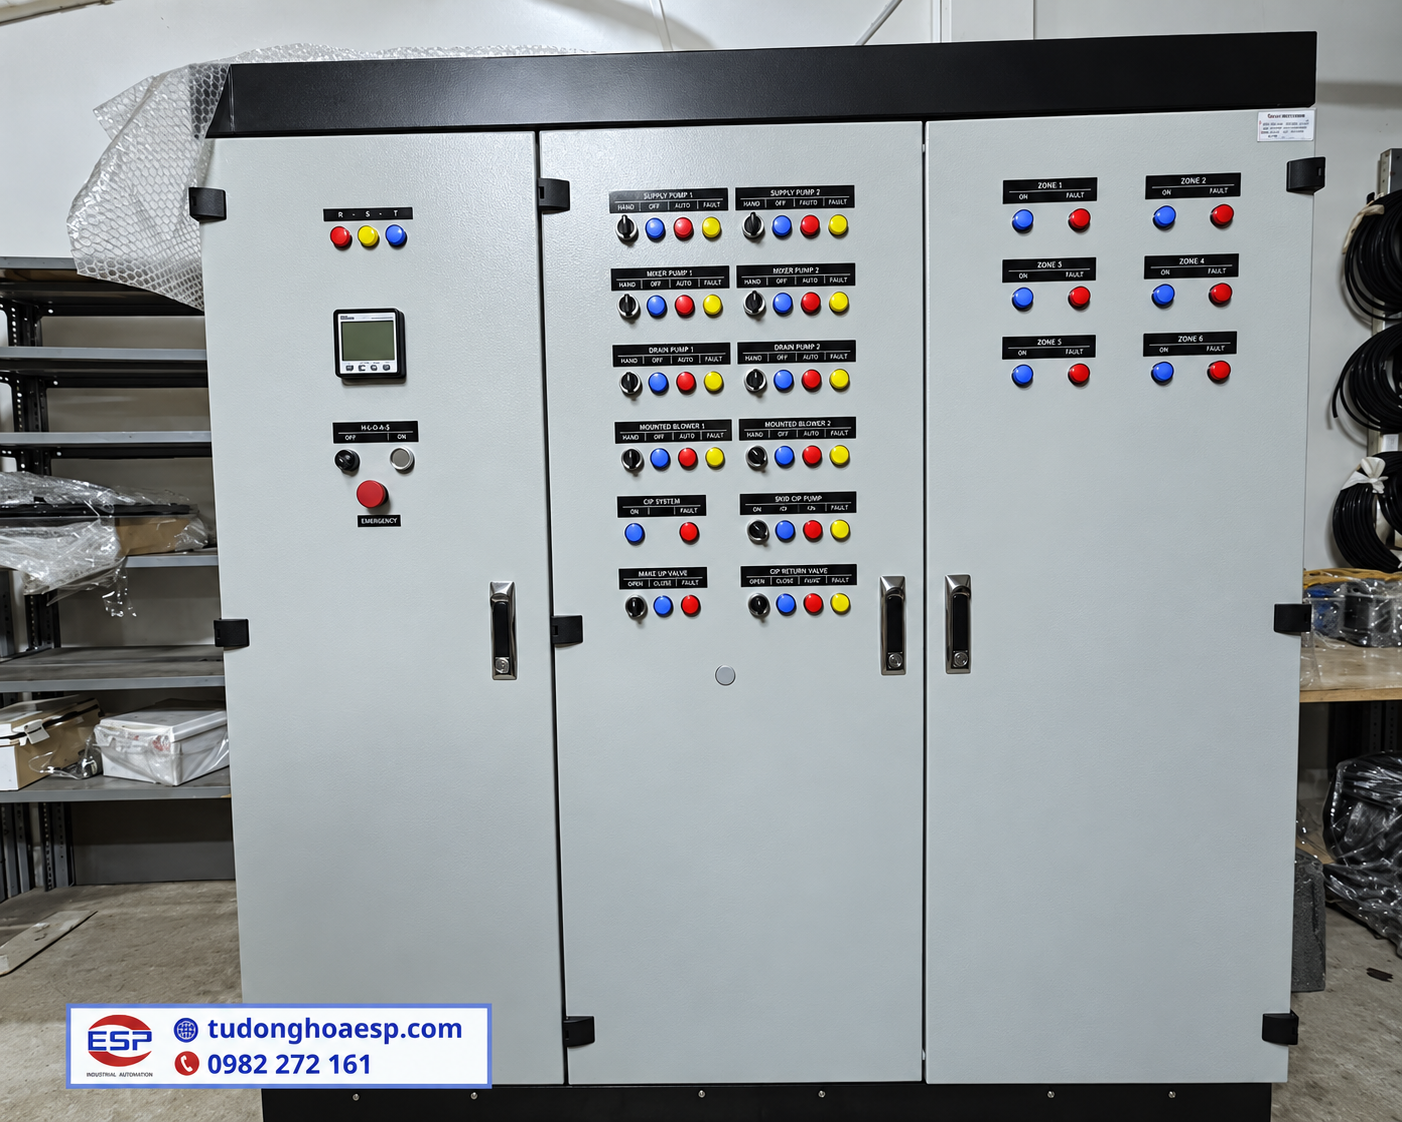
Tủ điện PLC–HMI cần chốt gì trước khi bắt đầu thiết kế?
Trước khi thiết kế tủ PLC HMI, nên thống nhất tối thiểu bảy nhóm dữ liệu: phạm vi điều khiển, I/O, sequence, chức năng HMI, kết nối truyền thông, kiến trúc phần điện và phạm vi nghiệm thu – bàn giao. Đây là các đầu vào quyết định cấu hình phần cứng lẫn khối lượng lập trình.
| Hạng mục cần chốt | Thông tin cần làm rõ | Ảnh hưởng đến thiết kế |
|---|---|---|
| Phạm vi hệ thống | Máy, cụm thiết bị và chức năng thuộc phạm vi điều khiển | Xác định ranh giới phần điện và lập trình |
| I/O | DI, DO, AI, AO và tín hiệu đặc biệt | Ảnh hưởng CPU, module, terminal và wiring |
| Sequence | Trình tự chạy, dừng, Auto/Manual và interlock | Quyết định logic chương trình PLC |
| HMI | Màn hình, alarm, setpoint, quyền thao tác | Quyết định phạm vi lập trình giao diện |
| Bàn giao | Bản vẽ, backup PLC-HMI, BOM và hồ sơ test | Ảnh hưởng khả năng bảo trì và mở rộng sau này |
Chốt phạm vi máy và mục tiêu điều khiển trước
Một tủ có thể chỉ điều khiển một máy độc lập, một cụm bơm hoặc tham gia vào cả dây chuyền. Hai dự án cùng sử dụng PLC và HMI nhưng phạm vi khác nhau sẽ dẫn đến cấu hình, số tín hiệu và khối lượng lập trình rất khác nhau.
-
Phạm vi & chức năng: Rõ thiết bị thuộc tủ, thiết bị có sẵn và chức năng cần thực hiện.
-
Dự án cải tạo: Xác định phần giữ lại, hạn chế của tủ cũ và mục tiêu sau nâng cấp.
-
Mục đích: Tránh báo giá thiếu phần tích hợp thực tế.
I/O List là cơ sở để cấu hình PLC và tủ
Danh sách I/O cho biết PLC cần nhận những tín hiệu nào và phải phát lệnh đến những thiết bị nào. Đây không chỉ là tổng số Input và Output. Kỹ thuật còn phải phân biệt DI, DO, AI, AO, tín hiệu xung hoặc các yêu cầu đặc biệt để chọn CPU và module phù hợp.
Một cảm biến ON/OFF và một transmitter analog không thể được tính như cùng một loại tín hiệu. Tương tự, output điều khiển relay, biến tần hoặc servo cũng cần được xem xét theo chức năng thực tế. Vì vậy, nên hoàn thiện I/O List PLC trước khi thiết kế tủ thay vì chốt model PLC rồi mới quay lại đếm tín hiệu.

Sequence, chế độ vận hành và interlock phải được mô tả rõ
I/O cho biết hệ thống có những tín hiệu nào, còn sequence cho biết chúng phải hoạt động với nhau ra sao. Đây là phần quyết định phần lớn logic chương trình PLC.
-
Chế độ vận hành: Xác định rõ các chế độ (Auto, Manual, Bảo trì).
-
Trình tự & Logic: Chốt điều kiện chạy/dừng, trình tự thiết bị, phản hồi xác nhận, cảnh báo và cách phục hồi sau lỗi.
-
Liên động an toàn (Interlock): Đánh giá theo thiết kế và rủi ro hệ thống, không xử lý như I/O thông thường.

Phạm vi HMI cần chốt từ đầu
HMI không chỉ là màn hình có nút Start và Stop. Với thiết kế tủ PLC HMI, cần xác định người vận hành phải xem thông tin gì, được phép thay đổi thông số nào và cần nhận cảnh báo ở mức nào.
Các nội dung thường cần thống nhất gồm màn hình tổng quan, trạng thái thiết bị, Auto/Manual, alarm, setpoint, thông báo lỗi và quyền thao tác. Nếu dự án cần thêm trend, recipe, lưu dữ liệu hoặc kết nối lên hệ thống cấp trên thì phải đưa vào phạm vi ngay từ đầu thay vì xem đây là chức năng mặc định.
Truyền thông và thiết bị liên quan phải được kiểm tra đồng bộ
Một tủ điều khiển tự động hóa có thể phải trao đổi dữ liệu giữa PLC, HMI, biến tần, servo, module I/O hoặc thiết bị hiện trường. Vì vậy danh sách thiết bị nên có model cụ thể nếu đã xác định, giao diện kết nối và dữ liệu cần đọc hoặc ghi.
Điều cần quan tâm không chỉ là “thiết bị có truyền thông”, mà là các bên có tương thích về giao thức, cổng kết nối và phạm vi dữ liệu hay không. Chốt phần này sớm giúp tránh tình trạng thiết bị đã mua nhưng phải bổ sung gateway, module hoặc thay đổi phương án kết nối khi commissioning.
Phần điện và bố trí tủ không thể tách khỏi phần lập trình
PLC và HMI chỉ là một phần của tủ. Thiết kế còn phải xem nguồn điều khiển, thiết bị bảo vệ, relay, contactor, terminal, biến tần hoặc servo nếu có, cách phân nhóm dây và không gian bảo trì.
Bản vẽ cũng cần thống nhất với I/O và chương trình. Khi tên tag, terminal, địa chỉ PLC và chức năng trên HMI được quản lý đồng bộ, đội bảo trì sẽ dễ truy vết hơn khi máy có vấn đề. Bạn có thể đối chiếu thêm bộ bản vẽ thiết kế tủ PLC cần chuẩn bị trước khi thi công.
Chốt phạm vi FAT, SAT và hồ sơ bàn giao ngay từ đầu
Một dự án không nên đợi đến khi tủ hoàn thiện mới hỏi “cần test những gì”. Tiêu chí nghiệm thu cần được xây từ phạm vi đã thống nhất: thiết bị, I/O, sequence, HMI, alarm, interlock và truyền thông.
FAT giúp kiểm tra những phần có thể xác nhận trước khi đưa tủ ra công trình, còn SAT tập trung vào hệ thống sau khi kết nối với thiết bị thực tế. Có thể tham khảo checklist FAT và SAT tủ PLC để hình dung phạm vi kiểm tra cần thống nhất.
Song song đó, nên chốt từ đầu bộ tài liệu sẽ được bàn giao. Tùy phạm vi dự án, có thể cần bản vẽ cập nhật, I/O List, BOM, file backup PLC-HMI, cấu hình liên quan và biên bản test. Nội dung chi tiết có thể tham khảo tại bài hồ sơ bàn giao tủ PLC.
Checklist gửi kỹ sư trước khi yêu cầu thiết kế tủ PLC–HMI
Không nhất thiết phải có ngay một bộ hồ sơ engineering hoàn chỉnh. Tuy nhiên, càng chuẩn hóa được đầu vào, đơn vị thiết kế càng dễ xác định phạm vi và hạn chế phải giả định.
- Mô tả máy, dây chuyền hoặc quá trình cần điều khiển.
- Danh sách motor, cảm biến, van, biến tần, servo và thiết bị liên quan.
- I/O List hiện có hoặc danh sách tín hiệu dự kiến.
- Sequence vận hành và các chế độ Auto/Manual.
- Yêu cầu hiển thị, cảnh báo và thao tác trên HMI.
- Danh sách thiết bị cần truyền thông với PLC/HMI.
- Bản vẽ hoặc hình ảnh hệ thống hiện tại nếu là dự án cải tạo.
- Yêu cầu mở rộng dự kiến nếu đã có kế hoạch.
- Phạm vi FAT, SAT, chạy thử và tài liệu cần bàn giao.
Nếu dữ liệu hiện tại mới ở mức ý tưởng hoặc chỉ có hình ảnh máy/tủ cũ, doanh nghiệp có thể gửi những thông tin đang có để kỹ thuật E.S.P xác định phần nào cần khảo sát và phần nào cần bổ sung trước khi lập cấu hình.

Câu hỏi thường gặp về tủ điện PLC HMI
Có cần chốt model PLC trước khi gửi yêu cầu thiết kế tủ không?
Không nhất thiết. Nếu chưa có tiêu chuẩn hãng hoặc model bắt buộc, nên xác định I/O, chức năng điều khiển, truyền thông và yêu cầu mở rộng trước. Những dữ liệu này là cơ sở để lựa chọn nền tảng PLC phù hợp hơn.
Chỉ có danh sách motor và cảm biến đã đủ để thiết kế tủ PLC HMI chưa?
Chưa đủ. Ngoài thiết bị còn cần biết tín hiệu, trình tự vận hành, chế độ điều khiển, interlock, yêu cầu HMI, truyền thông và phạm vi thiết bị hiện trường để xây dựng kiến trúc điều khiển đầy đủ.
HMI nên chốt những chức năng nào trước khi lập trình?
Nên chốt nhóm màn hình, trạng thái cần giám sát, lệnh được phép thao tác, setpoint, alarm và quyền người dùng. Các chức năng bổ sung như trend, recipe hoặc lưu dữ liệu chỉ nên đưa vào khi dự án thực sự yêu cầu.
Dự án cải tạo tủ cũ cần cung cấp thêm gì?
Nên có hình tổng thể và bên trong tủ, model PLC/HMI và thiết bị chính, bản vẽ cũ nếu còn, chương trình backup nếu có thể truy xuất, mô tả trình tự máy và những hạn chế đang gặp. Khả năng giữ lại từng thiết bị cần được đánh giá theo hiện trạng thực tế.
Hồ sơ bàn giao PLC HMI có quan trọng không?
Có. Hồ sơ rõ ràng giúp bộ phận bảo trì đối chiếu wiring, I/O, thiết bị và phiên bản chương trình khi cần xử lý sự cố hoặc nâng cấp. Phạm vi file source và tài liệu bàn giao cần được thống nhất ngay trong phạm vi dự án.
Kết luận
Điểm quan trọng khi triển khai tủ điện PLC HMI không phải chọn thiết bị càng sớm càng tốt, mà là làm rõ bài toán điều khiển trước. Phạm vi máy, I/O, sequence, HMI, truyền thông, bản vẽ, tiêu chí test và hồ sơ bàn giao càng rõ thì việc cấu hình phần cứng và lập trình càng có cơ sở.
Với dự án chưa có đủ dữ liệu, bước phù hợp là tổng hợp những thông tin đang có và xác định phần còn thiếu trước khi chốt cấu hình. Cách này giúp bộ phận kỹ thuật và đơn vị triển khai cùng làm việc trên một phạm vi rõ ràng hơn, đồng thời thuận tiện cho nghiệm thu, vận hành và bảo trì về sau.
E.S.P | Tự Động Hóa
Địa chỉ:96 Nguyễn Sỹ Sách, Phường Tân Sơn, TP. Hồ Chí Minh
Hotline: 0982 272 161
Email: tudonghoa.esp@gmail.com
CÔNG TY TNHH KỸ THUẬT TỰ ĐỘNG HÓA E.S.P


